


Proces potapanja sabirnice uronjene PVC-om: analiza procesa, odabir materijala i tačke primjene u industriji
Jan 31, 2026
Definicija jezgra procesa i osnove adaptacije scene
Potapanje PVC izolovane sabirnice je tehnologija obrade jezgre koja ravnomerno pokriva površinu bakrenih (ili aluminijumskih) šipki tečnim lepljivim izolacionim materijalom kroz specifičan proces kako bi se formirao zaštitni sloj izolacije. Široko se koristi u oblasti prenosa energije. Posebno u energetskim baterijama i sistemima za skladištenje energije, ovaj proces formira izolacijski sloj kroz rastopljenu plastičnu prevlaku, koja treba da ispuni više osnovnih zahtjeva: u smislu pouzdanosti izolacije, potrebno je osigurati ujednačenu debljinu premaza (konvencionalna 0,5-2mm), izolacijsku čvrstoću od 20-28kV/mm, i izdržati otpornost na pritisak od 08V DC Što se tiče prilagodljivosti okolini, potrebno je imati odličnu otpornost na koroziju u slanom spreju (5% rastvor NaCl, bez korozije 192 sata na 35 stepeni), a nivo usporivača plamena treba da ispunjava standard UL94-V0; Što se tiče isplativosti, u poređenju sa tehnologijom oblaganja PI filmom, troškovi materijala mogu se smanjiti za 30%, što ga čini pogodnijim za potrebe masovne proizvodnje. Međutim, postoje razlike u primjeni izolirane prilagođene bakrene sabirnice s procesom potapanja PVC-a u različitim scenarijima. U oblasti energetskih baterija, zbog velike prostorne osjetljivosti i visokih zahtjeva za rasipanjem topline, zadebljanje premaza može dovesti do povećanja termičke otpornosti od 20-31%, što ograničava njegovu primjenu; Sistem za skladištenje energije zahteva veće performanse izolacije od zahteva za laganom težinom, a stopa prodiranja procesa livenja potapanjem je relativno veća.

Analiza cjelokupnog procesa i ključnih kontrolnih tačaka
Srž procesa kalupovanja potapanjem je precizna kontrola cjelokupnih parametara procesa, uglavnom uključujući četiri ključne veze: prethodnu obradu, uranjanje, plastifikaciju i naknadnu{0}} obradu. Prethodna obrada sabirnice sa umočenom izolacijom od PVC-a zahteva završetak uklanjanja ulja i masti, hrapavost površine i aktivaciju predgrijavanja kako bi se osigurala adhezija premaza; Uranjanje ljepila zahtijeva strogu kontrolu viskoziteta i parametara uranjanja otopine ljepila kako bi se osigurao ujednačen premaz; Plastifikacijom se koristi tri-krivulja grijanja kako bi se osiguralo dovoljno unakrsno-povezivanje polimera; Naknadna- obrada osigurava kvalitet i sigurnost izolirane fleksibilne bakrene sabirnice za Power Battery Pack kroz gradijentno hlađenje, lasersko podrezivanje i ispitivanje nepropusnosti.
Srž procesa potapanja za plastičnu bakrenu električnu sabirnicu izrađenu po narudžbi leži u potpunoj kontroli procesa. Precizna kontrola parametara u svakom koraku direktno određuje kvalitet i efikasnost premaza, koji se može podijeliti u četiri ključne faze: prethodna obrada, potapanje, plastificiranje i naknadna{1}}obrada. Proces predtretmana je temelj za osiguranje prianjanja premaza, koji uglavnom uključuje tri osnovne operacije: odmašćivanje i uklanjanje ulja pomoću alkalne otopine sa pH 10-12 za ultrazvučno čišćenje u trajanju od 5-8 minuta, osiguravajući da zaostale mrlje od ulja na površini bakrenih i aluminijskih šipki budu manje od ili jednake 1mg/m² Ohrapavost površine postiže se pjeskarenjem 120 mesh čestica glinice kako bi se kontrolirala hrapavost površine Ra između 1,6-3,2 μm, čime se poboljšava prianjanje sloja ljepila; U fazi aktivacije predgrijavanja, temperatura predgrijavanja plastične bakrene sabirnice treba da se održava na 180-220 stepeni, dok temperatura aluminijumske sabirnice treba da bude 150-180 stepeni. Vrijeme predgrijavanja treba podesiti prema debljini radnog komada (kao što je 120 sekundi za bakarnu sabirnicu debljine 2 mm), a ukupnu temperaturnu razliku treba kontrolisati unutar ± 5 stepeni.

Kontrola osnovnih parametara i plan prevencije kvarova
Stabilna primjena Dipping Busbar za proces uronjanja Connectiona oslanja se na preciznu kontrolu ključnih kontrolnih parametara i prevenciju kvarova. Osnovne kontrolne stavke i odgovarajući zahtjevi su sljedeći: ciljna vrijednost viskoziteta ljepila je 2000 ± 500 cP. Ako je odstupanje preveliko, to će uzrokovati opuštanje ili nepotpunu pokrivenost, te ga je potrebno uzorkovati i testirati svaka 2 sata kroz rotacijski viskozimetar; U pogledu temperature predgrijavanja, ciljne vrijednosti za PVC laminirani fleksibilni bakar su 200 stepeni, a za aluminijumske šipke su 170 stepeni. Temperaturna odstupanja mogu uzrokovati da sile prianjanja i ljuštenja budu manje od 4N/cm, što zahtijeva praćenje-u realnom vremenu pomoću infracrvenog uređaja za termalno snimanje; Ciljana temperatura konstantne temperature plastificiranja je 200 ± 5 stepeni. Nestabilna temperatura može dovesti do nedovoljnog poprečnog-povezivanja, što može uzrokovati kvar izolacije. Ovo se može otkriti pomoću DSC diferencijalne skenirajuće kalorimetrije; Brzina hlađenja treba da bude manja ili jednaka 5 stepeni/s. Ako je prebrza, lako može uzrokovati širenje mikropukotina, što se može kontrolisati snimanjem deformacije hlađenja pomoću-kamere velike brzine. Tipičan slučaj kvara pokazuje da je određeni projekat skladištenja energije imao neujednačenu temperaturu plastifikacije (temperatura na ivici kutije je bila 15 stepeni niža), što je rezultiralo stvaranjem mjehura i ljuštenjem premaza nakon ispitivanja slanom sprejom. Nakon toga, problem je riješen povećanjem ventilatora za cirkulaciju vrućeg zraka kako bi se optimizirala ujednačenost temperature.
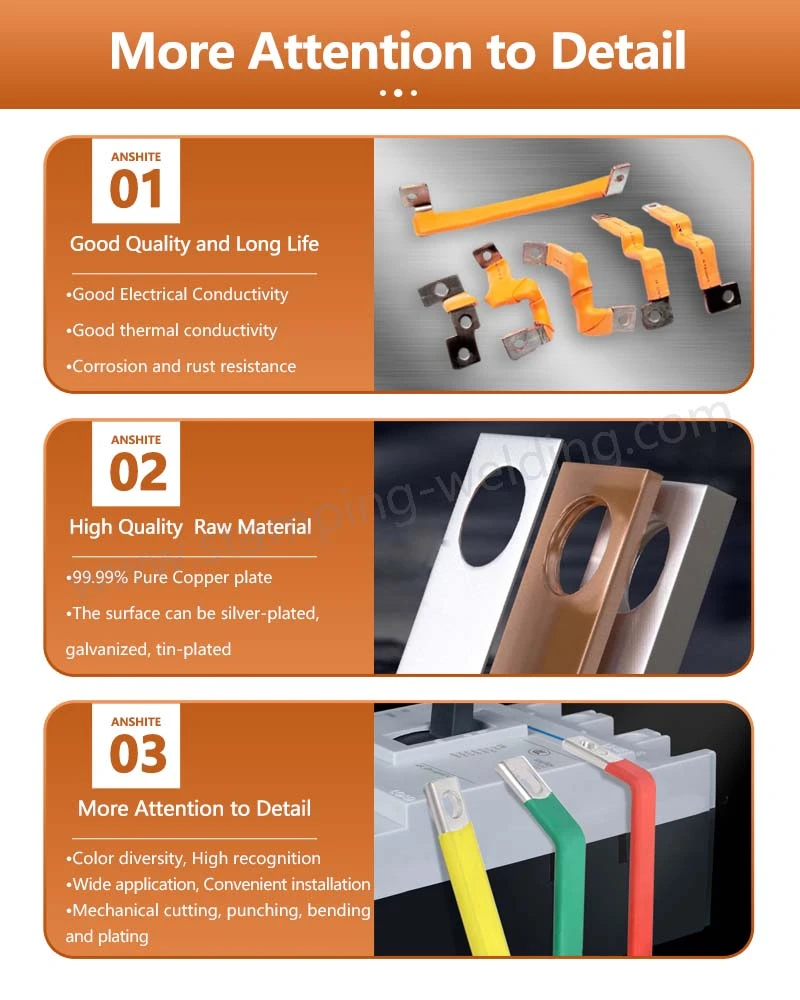
Osnovne tehnološke aplikacije i budući razvojni trendovi
Sve u svemu, proces impregnacije sabirnica obloženih PVC-om je srž primjene energetskih baterija, balansiranja pouzdanosti izolacije, kompromisa odvođenja topline i zahtjeva za laganom težinom. Za postizanje ovog cilja potrebna su tri ključna puta: prvo, preciziranje radnih koraka, implementacija upravljanja preciznošću od ± 5% za ključne procese kao što su aktivacija predgrijavanja, kontrola viskoziteta i plastifikacija gradijenta; Drugi je prilagođavanje scenarija, optimizacija plana procesa za diferencirane potrebe lokalnog potapanja energetskih baterija i debelog premaza sistema za skladištenje energije pune površine; Treća je inovacija materijala, koja probija ograničenja performansi tradicionalnih materijala kroz metode kao što su dodavanje nano punila i razvoj nisko{2}}ljepila za niske temperature. U budućnosti, sa postepenom popularizacijom čvrstih{4}}platforma visokog-baterije (800V+), proces izolacije sabirnica će se razvijati prema ultra-tankim premazima (<0.5mm) and functional composites (integration of insulation, thermal conductivity, and electromagnetic shielding), further adapting to the application needs of high-end power transmission scenarios.
kontaktirajte nas
Naš tim se fokusira na proizvodnju serije sabirnica i ima profesionalni inženjerski tim. Ako ste trenutno uPVC izolovana sabirnicafaza odabira ili tehničke evaluacije, navedite uslove projekta i ključne parametre za inženjersku potvrdu.


